 EN
Peso óptimo del tejido denim al por mayor para la producción de moda rápida
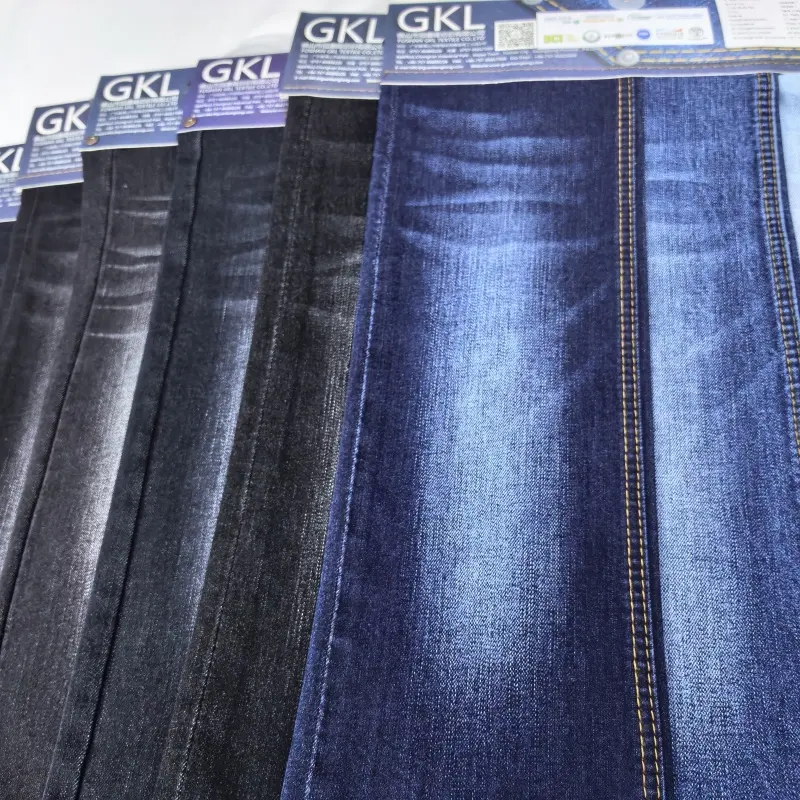
El peso del denim al por mayor es un pilar fundamental de la eficiencia productiva: determina desde el rendimiento en el área de corte hasta el atractivo comercial de la prenda terminada. Para las marcas de moda rápida, el 9–11 oz es el rango ideal que equilibra drapado, durabilidad y velocidad de ensamblaje.
Por qué el denim de 9–11 onzas ofrece el equilibrio ideal entre drapado, durabilidad y velocidad
El denim de 9 a 11 onzas por yarda cuadrada —clasificado como de peso medio— ofrece una suavidad controlada sin sacrificar estructura. Se adapta con fluidez suficiente para siluetas contemporáneas ajustadas, acampanadas y cortadas, pero conserva cuerpo suficiente para mantener costuras nítidas y definición clara de los bolsillos. Su resistencia a la tracción evita desgarros durante el cosido a alta velocidad y soporta múltiples ciclos de lavado típicos en colecciones de entrega rápida, lo que reduce defectos durante la producción y devoluciones posteriores a la venta. Fundamentalmente, este peso evita la rigidez excesiva —similar a cartón— de los denims más pesados, que ralentizan la manipulación por parte de los operarios, y al mismo tiempo mantiene estabilidad suficiente para prevenir desalineaciones entre capas en las extendedoras y cortadoras automatizadas. Las máquinas industriales de puntada cerrada y puntada en cadena mantienen tensión constante, y la menor desviación de la aguja reduce al mínimo las puntadas saltadas, permitiendo velocidades de línea sostenidas sin comprometer la integridad de las costuras. El resultado es un tejido diseñado para la velocidad: avanza sin interrupciones en las operaciones de corte y confección, al tiempo que ofrece una prenda de calidad tangible y tacto listo para el mercado.
Cómo el recuento de hilos por pulgada (8–12 oz) permite ciclos rápidos de corte y confección sin comprometer el rendimiento
Ampliar la visión al intervalo más amplio de 8–12 onzas revela ventajas estratégicas en la consistencia del corte y el rendimiento del material. En el extremo inferior (8–9 onzas), el denim mantiene estabilidad dimensional sobre la mesa de corte, evitando el deslizamiento y el estiramiento que distorsionan los patrones en tejidos ultraligeros. En el extremo superior (11–12 onzas), sigue cortándose con limpieza mediante sistemas estándar de cuchilla recta o CNC, sin desgaste excesivo de la hoja, lo que elimina los frecuentes cambios de herramienta que interrumpen el flujo de trabajo. En la costura, este intervalo admite agujas estándar DP×5 o DP×17 y hilos de número 50–80 a velocidades máximas de la máquina, con roturas mínimas de hilo o puntadas perdidas. Las ganancias de rendimiento son especialmente notables con telas sanforizadas o precogidas: la contracción residual suele mantenerse por debajo del 2 %, lo que permite a los diseñadores de patrones usar márgenes de disposición más ajustados y reducir el desperdicio de tela por capa. Esta previsibilidad se traduce directamente en un mayor número de paneles libres de defectos por rollo, un menor costo de material por prenda y una ruta más rápida y fiable desde la mesa de corte hasta el envío: exactamente lo que requieren las cadenas de suministro de la moda rápida.
Normas de construcción que permiten una producción al por mayor de vaqueros a gran volumen
Punto óptimo de densidad de puntada: 8–10 puntadas por pulgada (SPI) para la integridad de las costuras y la eficiencia en la línea de montaje
La densidad de puntada es el factor crítico que equilibra la resistencia de las costuras y la velocidad de fabricación. Datos del sector indican que 8–10 puntadas por pulgada (SPI) reducen un 15 % la rotura del hilo durante el montaje a alta velocidad en comparación con densidades más bajas, manteniendo al mismo tiempo la resistencia a la tracción de las costuras entre 35 y 40 N. En este rango, la temperatura de la aguja se mantiene por debajo de 180 °C —evitando la fusión de hilos sintéticos— y las puntadas perdidas permanecen por debajo del 0,5 %, umbral esencial para pedidos masivos. Los operarios alcanzan 2200–2400 puntadas por minuto sin necesidad de retrabajo, y el tejido en sarga 3/1 del vaquero responde de forma óptima: la longitud de la puntada penetra la urdimbre sin distorsionar el patrón diagonal. Las fábricas que estandarizan en 10 SPI registran una reducción del 12 % en el tiempo de reparación por prenda y una disminución del 8 % en el tiempo de inactividad de las máquinas —mejoras cuantificables que mantienen la producción alineada con los plazos de la moda rápida.
Puntada de cadena frente a puntada de bloqueo: selección del tipo de costura adecuado para pedidos al por mayor en volumen de denim
Elegir el tipo de costura adecuado no es solo una cuestión técnica, sino también operativa. La costura en cadena (ISO 401) permite velocidades superiores a 6.000 puntadas/min y ofrece una elongación del 30–50 %, lo que la convierte en ideal para costuras laterales, dobladillos y cinturas, donde importan el movimiento y la flexibilidad. Un estudio sobre fabricación ajustada realizado en 2022 halló que usar costura en cadena en el 80 % de las costuras reducía el tiempo total de ensamblaje un 19 %. Por su parte, la costura de punto cerrado (ISO 301) proporciona una resistencia superior de la costura (35–40 N) y mayor rigidez, factores críticos en zonas de alta tensión como la entrepierna, la elevación trasera y el refuerzo de bolsillos. Su menor consumo de hilo mejora además la eficiencia de costos. La estrategia óptima para la producción al por mayor de denim es dual: emplear costura en cadena en costuras no críticas para maximizar velocidad y comodidad, y reservar la costura de punto cerrado para refuerzos estructurales. Este enfoque mantiene la durabilidad allí donde más importa, simplifica el inventario de hilos y elimina compromisos entre productividad y calidad.
Parámetros de control de calidad para el denim al por mayor en las cadenas de suministro de la moda rápida
Tres controles esenciales de calidad: uniformidad del hilo, alineación de urdimbre/trama y refuerzo del bolsillo trasero
En la moda rápida, donde los plazos de entrega están acortados y los volúmenes son elevados, el control de calidad proactivo evita fallos costosos en etapas posteriores. Los defectos materiales representan el 39,3 % de las reclamaciones de los clientes, por lo que la inspección rigurosa a la entrada es imprescindible. En primer lugar, uniformidad del hilo : la variación en el grosor del hilo provoca zonas débiles, rayas tras el lavado y una absorción irregular del tinte, todo lo cual afecta negativamente la sensación táctil y la caída del tejido. Mida la variación de peso a lo largo del rollo; desviaciones superiores al 5 % indican un riesgo para el rendimiento. En segundo lugar, alineación de urdimbre/trama : incluso una desviación del 2 % interrumpe el corte de patrones, reduce el rendimiento y desencadena errores en cadena durante producciones de alto volumen; por tanto, una prueba formal de torsión debe formar parte de toda inspección a la entrada. En tercer lugar, refuerzo del bolsillo trasero : esta zona de alta tensión exige una inspección minuciosa. Verifique la densidad de puntadas (8–10 SPI) y la resistencia de las costuras refuerzo; una prueba de tracción debe confirmar una resistencia de al menos 15 kg de fuerza. La automatización de estas verificaciones reduce significativamente los errores humanos —responsables del 63,2 % de los defectos de costura— e incorpora la calidad en la etapa más temprana de la producción.
Estrategias de acabado y aprovisionamiento que alinean el denim al por mayor con los plazos de la moda rápida
Denim precogido frente a denim sanforizado: priorización del rendimiento constante y la previsibilidad del lavado
Denim sanforizado — sometido a un proceso de encogimiento compresivo controlado — limita el encogimiento posterior al lavado a menos del 1 %, frente al 3–5 % del tejido sin tratar. Esta precisión protege las dimensiones de la prenda y el rendimiento en pedidos mayoristas de gran volumen. Para marcas de moda rápida que combinan denim con acabados orientados a las tendencias — como los lavados con enzimas, preferidos por el 65 % de los consumidores por su tacto suave — la estabilidad dimensional es imprescindible. Un tejido base inestable provoca distorsión, inconsistencias en el ajuste y tasas más altas de devoluciones. Aunque el denim «preencogido» suele implicar únicamente un lavado básico, puede retener aún un encogimiento residual del 2–3 %. La sanforización, como estándar mecánico, garantiza un comportamiento uniforme metro a metro — lo que permite una gradación precisa de patrones, un desperdicio mínimo de tejido y menos retoques por problemas de ajuste. Esta fiabilidad acelera toda la cadena de producción, desde la adquisición hasta la exposición en tienda, convirtiéndola en la opción definitiva para programas de denim de alto volumen y plazos de entrega reducidos.
Preguntas frecuentes
¿Cuál es la importancia de elegir el peso adecuado del denim para la producción?
El peso adecuado del denim, como el rango de 9 a 11 onzas, garantiza un equilibrio entre caída, durabilidad y eficiencia productiva. Ayuda a mejorar tanto la longevidad de la prenda como la velocidad de producción, lo cual es fundamental para las marcas de moda rápida.
¿Por qué es importante la densidad de puntada en la fabricación de denim?
La densidad de puntada, idealmente entre 8 y 10 SPI, asegura una resistencia óptima de la costura manteniendo velocidades elevadas de fabricación. Reduce la rotura del hilo y el tiempo de inactividad de las máquinas, lo que da lugar a ciclos de producción más rápidos y eficientes.
¿Cuáles son las diferencias entre la puntada en cadena y la puntada de bloqueo en la producción de denim?
La puntada en cadena ofrece alta velocidad y flexibilidad, y es adecuada para costuras no críticas, como dobladillos y cinturas. La puntada de bloqueo proporciona una resistencia y durabilidad superiores, ideal para zonas de alto estrés, como las costuras de la entrepierna y los refuerzos de bolsillos.
¿Qué controles de calidad son esenciales para el denim al por mayor?
Las principales revisiones de control de calidad incluyen la uniformidad del hilo para evitar puntos débiles, la alineación de urdimbre/trama para evitar distorsiones del patrón y el refuerzo del bolsillo trasero para garantizar la durabilidad.
¿Por qué elegir denim sanforizado en lugar de denim precogido?
El denim sanforizado ofrece una mayor estabilidad dimensional, con una contracción inferior al 1 %, lo que asegura un ajuste constante de la prenda, reduce los residuos de tejido y acelera los plazos de producción en comparación con el tejido precogido.
Tabla de contenidos
- Peso óptimo del tejido denim al por mayor para la producción de moda rápida
- Normas de construcción que permiten una producción al por mayor de vaqueros a gran volumen
- Parámetros de control de calidad para el denim al por mayor en las cadenas de suministro de la moda rápida
- Estrategias de acabado y aprovisionamiento que alinean el denim al por mayor con los plazos de la moda rápida
-
Preguntas frecuentes
- ¿Cuál es la importancia de elegir el peso adecuado del denim para la producción?
- ¿Por qué es importante la densidad de puntada en la fabricación de denim?
- ¿Cuáles son las diferencias entre la puntada en cadena y la puntada de bloqueo en la producción de denim?
- ¿Qué controles de calidad son esenciales para el denim al por mayor?
- ¿Por qué elegir denim sanforizado en lugar de denim precogido?