 EN
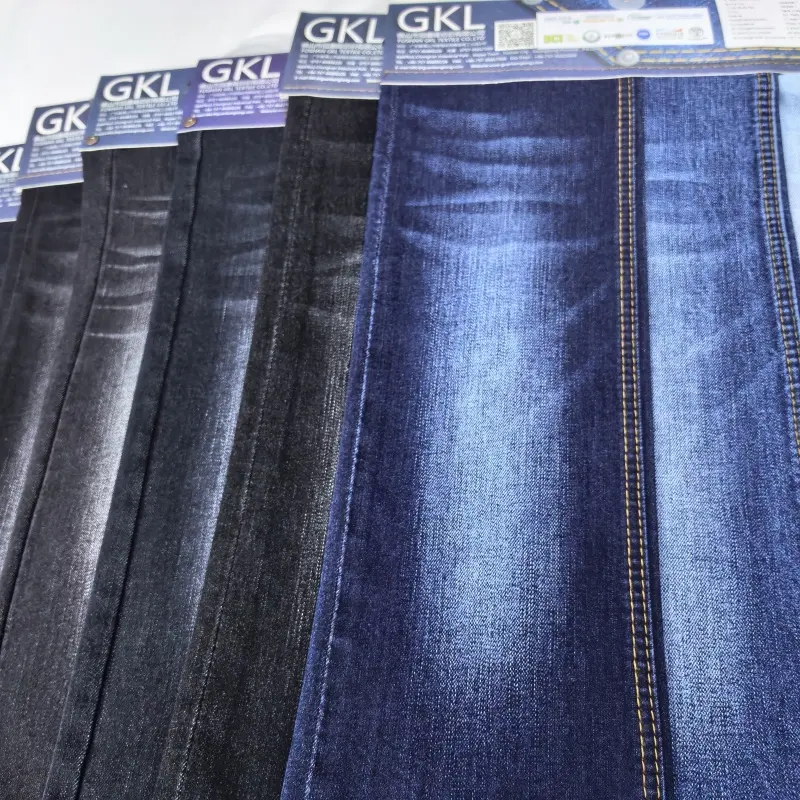
ນ້ຳໜັກເນື້ອຜ້າດີເນີມທີ່ຂາຍສົ່ງທີ່ເໝາະສົມທີ່ສຸດສຳລັບການຜະລິດເສື້ອຜ້າໄວ
ນ້ຳໜັກຂອງດີເນີມທີ່ຂາຍສົ່ງເປັນເຄື່ອງໝາຍຫຼັກຂອງປະສິດທິພາບໃນການຜະລິດ: ມັນກຳນົດທຸກຢ່າງ, ຈາກຄວາມໄວໃນຫ້ອງຕັດ ເຖິງຄວາມດຶງດູດຂອງເສື້ອຜ້າສຳເລັດຮູບໃນຕະຫຼາດ. ສຳລັບຍີ່ຫໍ້ເສື້ອຜ້າໄວ, 9–11 ອືນຊ໌ ເປັນຂອບເຂດທີ່ດີທີ່ສຸດທີ່ສອດຄ່ອງກັບການຕັດແຕ່ງ, ຄວາມໝັ້ນຄົງ, ແລະ ຄວາມໄວໃນການປະມວນຜົນ.
ເປັນຫຍັງດີເນີມນ້ຳໜັກ 9–11 ອືນຊ໌ຈຶ່ງໃຫ້ຄວາມສົມດຸນທີ່ດີເລີດລະຫວ່າງການຕັດແຕ່ງ, ຄວາມໝັ້ນຄົງ, ແລະ ຄວາມໄວ
ເດນີມທີ່ມີນ້ຳໜັກ 9–11 ອືນຊ໌ຕໍ່ສາຣ້າຍາດແມ່ນຖືກຈັດຢູ່ໃນປະເພດກາງ, ເຊິ່ງໃຫ້ຄວາມນຸ້ມນວນທີ່ຄວບຄຸມໄດ້ໂດຍບໍ່ເສຍຄວາມແໜ້ນຂອງເນື້ອຜ້າ. ມັນລົງຕົວໄດ້ຢ່າງລຽບລ້ອນພໍສຳລັບຮູບແບບທີ່ທັນສະໄໝເຊັ່ນ: ກາງເກງແບບແຄບ, ກາງເກງແບບຄ່າຍ, ແລະ ກາງເກງທີ່ຕັດສັ້ນ ແຕ່ຍັງຮັກສາຄວາມໜາແໜ້ນພໍເພື່ອຮັກສາເສັ້ນຕັດທີ່ຊັດເຈນ ແລະ ຮູບຮ່າງຂອງຊ່ອງເກັບຂອງກາງເກງໄດ້ຢ່າງຊັດເຈນ. ຄວາມແຂງແຮງຂອງມັນຕ້ານການຂີ້ນເປື່ອຍເວລາເยັບດ້ວຍຄວາມໄວສູງ ແລະ ສາມາດ withstand ການຊັກຊ້ຳຄັ້ງຫຼາຍໆຄັ້ງທີ່ເກີດຂຶ້ນເປັນປົກກະຕິໃນການຜະລິດທີ່ຕ້ອງການຄວາມໄວສູງ—ຊຶ່ງຊ່ວຍຫຼຸດຜ່ອນຂໍ້ບົກຜິດໃນຂະບວນການຜະລິດ ແລະ ການຄືນສິນຄ້າຫຼັງຈາກຂາຍ. ສຳຄັນທີ່ສຸດ, ນ້ຳໜັກນີ້ຫຼີກລ່ຽງຄວາມແໜ້ນເກີນໄປເຊິ່ງເກີດຈາກເດນີມທີ່ໜັກກວ່າ ທີ່ເຮັດໃຫ້ຜູ້ປະຕິບັດງານເຮັດວຽກໄດ້ຊ້າ, ແຕ່ຍັງຄົງມີຄວາມສະຖຽນພໍເພື່ອປ້ອງກັນການເລື່ອນຊັ້ນຂອງເນື້ອຜ້າເວລາໃຊ້ເຄື່ອງກະຈາຍ ແລະ ເຄື່ອງຕັດອັດຕະໂນມັດ. ເຄື່ອງเยັບແບບລັອກສະຕິດ (lockstitch) ແລະ ເຄື່ອງເຍັບແບບເຊີນສະຕິດ (chain-stitch) ສາມາດຮັກສາຄວາມຕຶງທີ່ເໝືອນກັນໄດ້ຢ່າງຕໍ່ເນື່ອງ, ແລະ ການເບີ່ງເຄື່ອງເຍັບເຫຼືອນນ້ອຍລົງຈະຊ່ວຍຫຼຸດຜ່ອນການເຍັບຂາດໄດ້—ເຮັດໃຫ້ຄວາມໄວຂອງແຖວຜະລິດສູງຂຶ້ນໂດຍບໍ່ເສຍຄວາມໝັ້ນຄົງຂອງເສັ້ນເຍັບ. ຜົນທີ່ໄດ້ຄືເນື້ອຜ້າທີ່ຖືກອອກແບບມາເພື່ອຄວາມໄວ: ມັນເຄື່ອນໄຫວໄດ້ຢ່າງລຽບລ້ອນຜ່ານຂະບວນການຕັດ-ເຍັບ ແລະ ສ້າງເປັນເຄື່ອງນຸ່ງທີ່ມີຄຸນນະພາບທີ່ສາມາດຮັບຮູ້ໄດ້ ແລະ ມີຄວາມຮູ້ສຶກທີ່ເໝາະສົມຕໍ່ການຈຳ່່າຍໃນຕະຫຼາດ.
ວິທີທີ່ຈຳນວນເສັ້ນໃຍ (8–12 ອືນ) ສະໜັບສະໜູນວັດຖຸທີ່ຕ້ອງຕັດ ແລະ ເຊື່ອມຢ່າງໄວວ່າໂດຍບໍ່ຫຼຸດທັງຄຸນນະພາບ ແລະ ປະລິມານການຜະລິດ
ການຂະຫຍາຍເລນສ໌ໄປຫາຊ່ວງ 8–12 ອືນສ໌ທີ່ກວ້າງຂຶ້ນເປີດເຜີຍຄວາມໄດ້ປຽດທາງຍຸດທະສາດໃນດ້ານຄວາມສອດຄ່ອງຂອງການຕັດ ແລະ ອັດຕາການໃຊ້ວັດຖຸ. ຢູ່ທີ່ຈຸດຕ່ຳ (8–9 ອືນສ໌), ເນື້ອແຜ່ນດີເນີມຍັງຄົງຮັກສາຄວາມສະຖຽນທາງມິຕິໃນຕາຕະລາງຕັດ — ບໍ່ເກີດການເລື່ອນ ຫຼື ການຍືດທີ່ເຮັດໃຫ້ຮູບແບບເສຍຮູບໃນເນື້ອທີ່ເບົາເກີນໄປ. ຢູ່ທີ່ຈຸດສູງ (11–12 ອືນສ໌), ມັນຍັງຖືກຕັດຢ່າງສະອາດດ້ວຍລະບົບມີດຕັດແບບເສັ້ນຊື່ ຫຼື CNC ທີ່ໃຊ້ທົ່ວໄປ ໂດຍບໍ່ມີການສຶກສາມີດຫຼາຍເກີນໄປ, ຈຶ່ງເຮັດໃຫ້ບໍ່ຕ້ອງປ່ຽນເຄື່ອງມືບໍ່ເປັນປະກົດ ແລະ ບໍ່ຂັດຂວາງການເຮັດວຽກ. ໃນຂະບວນການເຍັບ, ຊ່ວງນີ້ສາມາດໃຊ້ເຂັມ DP×5 ຫຼື DP×17 ທີ່ໃຊ້ທົ່ວໄປ ແລະ ເສັ້ນເຍັບເບີ 50–80 ຢູ່ຄວາມໄວສູງສຸດຂອງເຄື່ອງ, ໂດຍມີການຫັກຂອງເສັ້ນເຍັບ ຫຼື ການຂ້າມຈຸດເຍັບນ້ອຍທີ່ສຸດ. ອັດຕາການໃຊ້ວັດຖຸທີ່ດີຂຶ້ນນີ້ເດັ່ນຊັດເຈັນເປັນພິເສດໃນເນື້ອທີ່ທີ່ໄດ້ຜ່ານຂະບວນການ sanforized ຫຼື pre-shrunk: ອັດຕາການຫັດຫຼືຫຸດຕົວທີ່ເຫຼືອຢູ່ມັກຈະຕ່ຳກວ່າ 2%, ເຮັດໃຫ້ຜູ້ອອກແບບຮູບແບບສາມາດໃຊ້ຊ່ວງຫ່າງທີ່ແຄບລົງໃນການຈັດແຈງຮູບແບບ ແລະ ລົດວັດຖຸທີ່ເຫຼືອເຫຼືອຕໍ່ແຕ່ລະຊັ້ນ. ຄວາມຄາດເດົາໄດ້ນີ້ສົ່ງຜົນໂດຍກົງໃຫ້ເກີດແຜ່ນຊິ້ນສ່ວນທີ່ບໍ່ມີຂໍ້ບົກເບື່ອນຫຼາຍຂຶ້ນຕໍ່ມວນ, ຕົ້ນທຶນວັດຖຸຕໍ່ເສື້ອຜ້າທີ່ຕ່ຳລົງ, ແລະ ສາຍການຜະລິດຈາກຕາຕະລາງຕັດໄປສູ່ການຈັດສົ່ງທີ່ໄວຂຶ້ນ ແລະ ເຊື່ອຖືໄດ້ຫຼາຍຂຶ້ນ — ຄືກັບສິ່ງທີ່ສາຍການສະໜອງເສື້ອຜ້າທີ່ຜະລິດຢ່າງໄວເຮັດໃຫ້ຕ້ອງການ.
ມາດຕະຖານການກໍ່ສ້າງທີ່ເຮັດໃຫ້ການຜະລິດ denim ຂະ ຫນາດ ໃຫຍ່
ຄວາມຫນາແຫນ້ນຂອງ Stitch Sweet Spot: 810 SPI ສໍາ ລັບຄວາມສົມບູນແບບຂອງ Seam ແລະປະສິດທິພາບຂອງສາຍການປະກອບ
ຄວາມຫນາແຫນ້ນຂອງ stitch ແມ່ນ lever ທີ່ ສໍາ ຄັນໃນການສົມດຸນຄວາມແຂງແຮງຂອງ seam ແລະຄວາມໄວການຜະລິດ. ຂໍ້ມູນຂອງອຸດສາຫະກໍາສະແດງໃຫ້ເຫັນວ່າ 810 stitches ຕໍ່ນິ້ວ (SPI) ຫຼຸດຜ່ອນການແຕກຂອງ thread 15% ໃນລະຫວ່າງການປະກອບຄວາມໄວສູງເມື່ອທຽບກັບຄວາມ ຫນາ ແຫນ້ນ ຕ່ ໍາ, ໃນຂະນະທີ່ຮັກສາຄວາມແຂງແຮງຂອງສາຍແອວລະຫວ່າງ 3540 N. ໃນລະດັບນີ້, ຄວາມຮ້ອນຂອງເຂັມຍັງຄົງຕ່ ໍາ ກວ່າ 180 °C ປ້ອງກັນການເຊື່ອມໂລຫະຂອງເສັ້ນໃຍສັງເຄ ຜູ້ໃຊ້ສາມາດເຮັດໄດ້ 2,2002,400 stitches ຕໍ່ນາທີໂດຍບໍ່ຕ້ອງມີການປັບປຸງ, ແລະ denims 3/1 twill weave ຕອບສະ ຫນອງ ຢ່າງດີທີ່ສຸດ: ຄວາມຍາວຂອງ stitch ເຂົ້າໄປໃນ warp ໂດຍບໍ່ຕ້ອງສໍ້ລາດບັງຫຼວງຮູບແບບ diagonal. ໂຮງງານທີ່ມາດຕະຖານໃນ 10 SPI ລາຍງານການຫຼຸດຜ່ອນ 12% ໃນເວລາສ້ອມແປງແຕ່ລະເຄື່ອງນຸ່ງ ແລະຫຼຸດລົງ 8% ໃນເວລາຢຸດເຄື່ອງຈັກ ຜົນປະໂຫຍດທີ່ສາມາດວັດແທກໄດ້ທີ່ເຮັດໃຫ້ຜົນຜະລິດສອດຄ່ອງກັບເສັ້ນເວລາທີ່ໄວ.
ການຕື່ມແທນແລະການເຊື່ອມຕໍ່: ການເລືອກປະເພດຂອງແຖວເຊື່ອມທີ່ເໝາະສົມສຳລັບການສັ່ງຊື້ແຜ່ນດີເນີມຈຳນວນຫຼາຍ
ການເລືອກປະເພດຂອງແຖວເຊື່ອມທີ່ເໝາະສົມບໍ່ໄດ້ເປັນພຽງເລື່ອງດ້ານເຕັກນິກເທົ່ານັ້ນ ແຕ່ຍັງເປັນເລື່ອງດ້ານການດຳເນີນງານອີກດ້ວຍ. ການເຊື່ອມແບບເຊືອກ (ISO 401) ສາມາດເຮັດໄດ້ເຖິງ 6,000 ຈຸດຕໍ່ນາທີ ແລະ ມີຄວາມຍືດຫຼາຍໄດ້ 30–50% ເຊິ່ງເໝາະສົມຢ່າງຍິ່ງສຳລັບແຖວເຊື່ອມດ້ານຂ້າງ ແຖວເຊື່ອມດ້ານລຸ່ມ ແລະ ສ່ວນທີ່ເປັນເຂັມຂັດ ໂດຍທີ່ຄວາມເคลື່ອນໄຫວ ແລະ ຄວາມຍືດຫຼາຍເປັນສິ່ງສຳຄັນ. ການສຶກສາດ້ານການຜະລິດທີ່ມີປະສິດທິພາບໃນປີ 2022 ພົບວ່າການໃຊ້ການເຊື່ອມແບບເຊືອກສຳລັບ 80% ຂອງແຖວເຊື່ອມ ສາມາດຫຼຸດເວລາລວມໃນການປະມວນຜະລິດລົງໄດ້ 19%. ສ່ວນການເຊື່ອມແບບລັອກ (ISO 301) ນັ້ນໃຫ້ຄວາມແຂງແຮງຂອງແຖວເຊື່ອມທີ່ດີເລີດ (35–40 N) ແລະ ຄວາມແໜ້ນຂັ້ນສູງ ເຊິ່ງເປັນສິ່ງສຳຄັນຢ່າງຍິ່ງສຳລັບບໍລິເວນທີ່ຮັບຄວາມເຄື່ອນໄຫວສູງເຊັ່ນ: ສ່ວນທີ່ເປັນກາງ ສ່ວນທີ່ເປັນແຖວເຊື່ອມດ້ານຫຼັງ ແລະ ສ່ວນທີ່ເປັນການເສີມຂອງຖົງ. ການໃຊ້ດີ້ນນ້ອຍລົງຂອງມັນຍັງຊ່ວຍປັບປຸງປະສິດທິພາບດ້ານຕົ້ນທຶນອີກດ້ວຍ. ວິທີທີ່ດີທີ່ສຸດສຳລັບການຜະລິດເຄື່ອງນຸ່ງຈີນໃນປະລິມານຫຼາຍແມ່ນການໃຊ້ທັງສອງວິທີ: ໃຊ້ການເຊື່ອມແບບເຊືອກສຳລັບແຖວເຊື່ອມທີ່ບໍ່ມີຄວາມສຳຄັນເພື່ອເພີ່ມຄວາມໄວ ແລະ ຄວາມສະດວກສະບາຍ ແລະ ເກັບການເຊື່ອມແບບລັອກໄວ້ໃຊ້ສຳລັບການເສີມຄວາມແຂງແຮງຂອງໂຄງສ້າງ. ວິທີນີ້ຊ່ວຍຮັກສາຄວາມໝັ້ນຄົງໃນບ່ອນທີ່ຈຳເປັນທີ່ສຸດ ລົດລາຄາການຈັດເກັບດີ້ນໃຫ້ງ່າຍຂຶ້ນ ແລະ ຂັບໄລ່ການເລືອກທີ່ຕ້ອງແລກປ່ຽນລະຫວ່າງປະສິດທິພາບການຜະລິດ ແລະ ຄຸນນະພາບ.
ເກນການຄວບຄຸມຄຸນນະພາບສຳລັບການຈັດສົ່ງແຜ່ນເດີ້ມຢ່າງຫຼວງຫຼາຍໃນສາຂາອຸດສາຫະກຳເສື້ອຜ້າທີ່ປ່ຽນແປງໄວ
ການກວດສອບຄຸນນະພາບທີ່ສຳຄັນ 3 ຢ່າງ: ຄວາມເປັນເອກະພາບຂອງເສັ້ນດາວ, ການຈັດຕັ້ງຕຳແຫນ່ງຂອງເສັ້ນຍາວ/ເສັ້ນຂວາງ, ແລະ ການເຮັດໃຫ້ຖົງຫຼັງແຂງແຮງຂຶ້ນ
ໃນອຸດສາຫະກຳເສື້ອຜ້າທີ່ປ່ຽນແປງໄວ ໂດຍທີ່ເວລາຈັດສົ່ງສັ້ນລົງ ແລະ ປະລິມານສູງ, ການຄວບຄຸມຄຸນນະພາບແບບເປັນກັນລ່ວງໆຈະຊ່ວຍປ້ອງກັນບັນຫາທີ່ເກີດຂຶ້ນຕາມມາເຊິ່ງມີຄ່າໃຊ້ຈ່າຍສູງ. ຂໍ້ບົກພ່ອງຂອງວັດຖຸດິບເປັນເຫດໃຫ້ເກີດຄຳຮ້ອງທີ່ລູກຄ້າສົ່ງມາ 39.3% — ສະນັ້ນການກວດສອບເບື້ອງຕົ້ນຢ່າງເຂັ້ມງວດຈຶ່ງເປັນສິ່ງທີ່ບໍ່ສາມາດເຈລະຈາໄດ້. ອັນດັບທຳອິດ, ຄວາມເປັນເອກະພາບຂອງເສັ້ນດາວ : ຄວາມແຕກຕ່າງຂອງຄວາມໜາຂອງເສັ້ນດາວຈະເຮັດໃຫ້ເກີດຈຸດທີ່ອ່ອນແອ, ມີແຖວສີທີ່ບໍ່ເທົ່າກັນຫຼັງຈາກຟອກ, ແລະ ການດູດຊຶມສີທີ່ບໍ່ສາມາດທຳนายໄດ້ — ສິ່ງເຫຼົ່ານີ້ທັງໝົດຈະສົ່ງຜົນຕໍ່ຄວາມຮູ້ສຶກເວລາຈັບຕ້ອງ ແລະ ຄວາມລົ່ນໄຫຼຂອງເສື້ອຜ້າ. ວັດແທກຄວາມແຕກຕ່າງຂອງນ້ຳໜັກທົ່ວທັງມວນ; ຄວາມແຕກຕ່າງທີ່ເກີນ 5% ຈະເປັນສັນຍານຂອງຄວາມສ່ຽງທີ່ຈະເກີດບັນຫາດ້ານການປະຕິບັດ. ອັນດັບທີສອງ, ການຈັດຕັ້ງຕຳແໜ່ງຂອງເສັ້ນຍາວ/ເສັ້ນຂວາງ : ການເອີ້ງເທິງ 2% ເທົ່ານັ້ນກໍເຮັດໃຫ້ການຕັດຮູບແບບເກີດຄວາມບໍ່ຖືກຕ້ອງ, ຫຼຸດຜົນຜະລິດ, ແລະ ເກີດບັນຫາຕໍ່ເນື່ອງໃນການຜະລິດຈຳນວນຫຼວງຫຼາຍ — ສະນັ້ນການທົດສອບການເອີ້ງເທິງຈຶ່ງຕ້ອງເປັນສ່ວນໜຶ່ງຂອງການກວດສອບເບື້ອງຕົ້ນທຸກຄັ້ງ. ອັນດັບທີສາມ, ການເຮັດໃຫ້ຖົງຫຼັງແຂງແຮງຂຶ້ນ : ເຂດທີ່ມີຄວາມເຄັ່ງຕຶງສູງນີ້ຕ້ອງໄດ້ຮັບການກວດສອບຢ່າງລະອຽດ. ຕ້ອງຢືນຢັນຄວາມໜາແໜ້ນຂອງການຫຸ້ມດ້າຍ (8–10 SPI) ແລະ ຄວາມແຂງແຮງຂອງການຫຸ້ມດ້າຍເພີ່ມເຕີມ; ການທົດສອບການດຶງຕ້ອງຢືນຢັນວ່າສາມາດຕ້ານການດຶງໄດ້ຢ່າງໜ້ອຍ 15 ກິໂລກຣາມ. ການອັດຕະໂນມັດການກວດສອບເຫຼົ່ານີ້ຈະຫຼຸດຜ່ອນຂໍ້ຜິດພາດຈາກມະນຸດໄດ້ຢ່າງມີນັກ, ເຊິ່ງເປັນສາເຫດຂອງຄວາມຜິດພາດໃນການຫຸ້ມດ້າຍ 63.2% ແລະ ສ້າງຄຸນນະພາບເຂົ້າໄປໃນຂັ້ນຕອນທຳອິດຂອງການຜະລິດ.
ຍຸດທະສາດດ້ານການປະມວນຜົນສຸດທ້າຍ ແລະ ການຈັດຫາວັດຖຸດິບທີ່ເຮັດໃຫ້ເສື້ອກາງເດີນີ້ມີຄວາມເໝາະສົມກັບເວລາຂອງອຸດສາຫະກຳເສື້ອຜ້າໄວ
ເດີນີ້ທີ່ໄດ້ຮັບການຫຼຸດລົງກ່ອນ vs. ເດີນີ້ Sanforized: ສະເໝີສຳລັບຜົນຜະລິດທີ່ສົມໍາສົມເຖີງ ແລະ ຄວາມຄາດເດົາໄດ້ຂອງການຟອກ
ເນື້ອເດີ້ມທີ່ໄດ້ຮັບການປິ່ນປົວດ້ວຍວິທີການ Sanforized — ຜ່ານຂະບວນການຫຼຸດລົງຢ່າງຄວບຄຸມ — ຈຳກັດການຫຼຸດລົງຫຼັງຈາກຊັກໃຫ້ຕ່ຳກວ່າ 1%, ເມື່ອທຽບກັບເນື້ອທີ່ບໍ່ໄດ້ຮັບການປິ່ນປົວທີ່ອາດຫຼຸດລົງໄດ້ 3–5%. ຄວາມຖືກຕ້ອງທີ່ແນ່ນອນນີ້ຊ່ວຍປ້ອງກັນຂະໜາດຂອງເສື້ອຜ້າ ແລະ ອັດຕາການຜະລິດໃນການສັ່ງຊື້ຈຳນວນໃຫຍ່. ສຳລັບຍີ່ຫໍ້ເສື້ອຜ້າທີ່ເປີດຕົວຢ່າງໄວວາ ທີ່ຈັບຄູ່ເນື້ອເດີ້ມກັບການປິ່ນປົວທີ່ຕາມແນວໂນ້ມຂອງຕະຫຼາດ — ເຊັ່ນ: ການຊັກດ້ວຍເອນໄຊມ໌ (enzyme washes) ທີ່ຜູ້ບໍລິໂພກ 65% ນິຍົມເນື່ອງຈາກຄວາມນຸ້ມນວນ — ຄວາມສະຖຽນຂອງຂະໜາດເປັນສິ່ງທີ່ບໍ່ສາມາດເຈລະຈາໄດ້. ເນື້ອເດີ້ມທີ່ບໍ່ມີຄວາມສະຖຽນຈະເຮັດໃຫ້ເກີດການເບິ່ງບໍ່ເປັນຮູບຮ່າງ, ຄວາມບໍ່ເຂົ້າກັນຂອງການຕັດແຕ່ງ, ແລະ ອັດຕາການສົ່ງຄືນທີ່ສູງຂຶ້ນ. ເຖິງແມ່ນວ່າ “ເດີ້ມທີ່ໄດ້ຮັບການຫຼຸດລົງລ່ວງໆ” ມັກຈະໝາຍເຖິງການຊັກພື້ນຖານເທົ່ານັ້ນ, ແຕ່ອາດຍັງເຫຼືອການຫຼຸດລົງທີ່ເຫຼືອຢູ່ 2–3%. ວິທີການ Sanforization ເປັນມາດຕະຖານທາງກາຍພາບທີ່ຮັບປະກັນການປະພຶດທີ່ເປັນເອກະລັກທຸກເມື່ອທີ່ວັດແທກ — ເຮັດໃຫ້ການຕັດແຕ່ງຕາມແບບມີຄວາມແນ່ນອນ, ລົດນ້ອຍທີ່ສຸດຂອງເນື້ອທີ່ເສຍໄປ, ແລະ ການປັບແຕ່ງຄືນເພື່ອຄວາມເໝາະສົມທີ່ໝາຍເຖິງການຕັດແຕ່ງຄືນຫຼາຍໆຄັ້ງ. ຄວາມເຊື່ອຖືທີ່ເປັນເອກະລັກນີ້ເຮັດໃຫ້ເວລາການຜະລິດທັງໝົດເລີ່ມຈາກການຊື້ວັດຖຸດິບຈົນເຖິງການຈັດສົ່ງສິນຄ້າໄປສູ່ຮ້ານໄດ້ໄວຂຶ້ນ, ເຮັດໃຫ້ວິທີການນີ້ເປັນທາງເລືອກທີ່ດີທີ່ສຸດສຳລັບໂຄງການເດີ້ມທີ່ຕ້ອງຜະລິດຈຳນວນຫຼາຍ ແລະ ຕ້ອງສົ່ງອອກໄດ້ໄວ.
FAQs
ສຳຄັນແນວໃດທີ່ການເລືອກນ້ຳໜັກຂອງເດີນິມທີ່ຖືກຕ້ອງສຳລັບການຜະລິດ?
ນ້ຳໜັກເດີນິມທີ່ຖືກຕ້ອງ, ເຊັ່ນ: ຊ່ວງ 9–11 oz, ຮັບປະກັນຄວາມສົມດຸນລະຫວ່າງຄວາມລົ່ນ, ຄວາມໝັ້ນຄົງ, ແລະປະສິດທິພາບໃນການຜະລິດ. ມັນຊ່ວຍປັບປຸງທັງອາຍຸການໃຊ້ງານຂອງເຄື່ອງນຸ່ງ ແລະ ຄວາມໄວໃນການຜະລິດ, ເຊິ່ງເປັນສິ່ງສຳຄັນຫຼາຍສຳລັບຍີ່ຫໍ້ເຄື່ອງນຸ່ງທີ່ເປັນທີ່ນິຍົມ.
ເຫດໃດຈຶ່ງສຳຄັນທີ່ຄວາມໜາແໜ້ນຂອງເຂັມເยັບໃນການຜະລິດເດີນິມ?
ຄວາມໜາແໜ້ນຂອງເຂັມເຍັບ, ເຊິ່ງເປັນທີ່ແນະນຳໃຫ້ຢູ່ທີ່ 8–10 SPI, ຮັບປະກັນຄວາມແຂງແຮງຂອງແຖວເຍັບໃນລະດັບທີ່ດີທີ່ສຸດ ໂດຍຍັງຮັກສາຄວາມໄວໃນການຜະລິດໃນລະດັບສູງ. ມັນຊ່ວຍຫຼຸດຜ່ອນການຫັກຂອງເສັ້ນດີ້, ແລະ ການຢຸດເຄື່ອງຈັກ, ສົ່ງຜົນໃຫ້ວຟັງການຜະລິດໄວຂຶ້ນ ແລະ ມີປະສິດທິພາບຫຼາຍຂຶ້ນ.
ຄວາມແຕກຕ່າງລະຫວ່າງການເຍັບແບບ chain-stitch ແລະ lockstitch ໃນການຜະລິດເດີນິມແມ່ນຫຍັງ?
ການເຍັບແບບ chain-stitch ໃຫ້ຄວາມໄວສູງ ແລະ ຄວາມຍືດຫຍຸ່ນ, ເໝາະສຳລັບແຖວເຍັບທີ່ບໍ່ຕ້ອງການຄວາມແຂງແຮງສູງເຊັ່ນ: ແຖວເຍັບທີ່ເປືອກລຸ່ມ ແລະ ແຖວເຍັບທີ່ເຂັມຂາວ. ສ່ວນການເຍັບແບບ lockstitch ໃຫ້ຄວາມແຂງແຮງ ແລະ ຄວາມໝັ້ນຄົງທີ່ດີເລີດ, ເໝາະສຳລັບບໍລິເວນທີ່ຕ້ອງຮັບຄວາມເຄັ່ງຕຶງສູງເຊັ່ນ: ບ່ອນເຂົ້າຂາ ແລະ ບ່ອນເສີມຖົງ.
ການກວດສອບຄຸນນະພາບໃດທີ່ຈຳເປັນສຳລັບເດີນິມທີ່ຂາຍສົ່ງ?
ການກວດສອບຄຸນນະພາບທີ່ສຳຄັນປະກອບດ້ວຍຄວາມເທົ່າທຽນຂອງເສັ້ນດາວເພື່ອປ້ອງກັນຈຸດທີ່ອ່ອນແອ, ການຈັດຕັ້ງຕຳແຫນ່ງຂອງເສັ້ນຍາວ/ເສັ້ນຂວາງເພື່ອຫຼີກລ່ຽງການເຮັດໃຫ້ຮູບແບບເສຍຮູບ, ແລະ ການເສີມຄວາມແຂງແຮງຂອງຖົງຫຼັງເພື່ອຮັບປະກັນຄວາມທົນທານ.
ເປັນຫຍັງຈຶ່ງເລືອກຜ້າເດີນິມທີ່ໄດ້ຮັບການຊັນຟອຣີເຊີ (sanforized) ແທນທີ່ຈະເປັນຜ້າເດີນິມທີ່ໄດ້ຮັບການຫຼຸດລົງກ່ອນ (pre-shrunk)?
ຜ້າເດີນິມທີ່ໄດ້ຮັບການຊັນຟອຣີເຊີ (sanforized) ມີຄວາມສະຖຽນຕົວດ້ານມິຕິດີຂຶ້ນ, ມີອັດຕາການຫຼຸດລົງຕ່ຳກວ່າ 1%, ເຊິ່ງຮັບປະກັນໃຫ້ເສື້ອຜ້າມີຮູບຮ່າງທີ່ສອດຄ່ອງກັນ, ລຸດຜ່ອນການສູນເສຍວັດຖຸດິບ, ແລະ ເຮັດໃຫ້ຂະບວນການຜະລິດໄດ້ເລີ່ມຕົ້ນໄດ້ໄວຂຶ້ນເມື່ອທຽບກັບຜ້າທີ່ໄດ້ຮັບການຫຼຸດລົງກ່ອນ.
ບົດສາລະບານ
- ນ້ຳໜັກເນື້ອຜ້າດີເນີມທີ່ຂາຍສົ່ງທີ່ເໝາະສົມທີ່ສຸດສຳລັບການຜະລິດເສື້ອຜ້າໄວ
- ມາດຕະຖານການກໍ່ສ້າງທີ່ເຮັດໃຫ້ການຜະລິດ denim ຂະ ຫນາດ ໃຫຍ່
- ເກນການຄວບຄຸມຄຸນນະພາບສຳລັບການຈັດສົ່ງແຜ່ນເດີ້ມຢ່າງຫຼວງຫຼາຍໃນສາຂາອຸດສາຫະກຳເສື້ອຜ້າທີ່ປ່ຽນແປງໄວ
- ຍຸດທະສາດດ້ານການປະມວນຜົນສຸດທ້າຍ ແລະ ການຈັດຫາວັດຖຸດິບທີ່ເຮັດໃຫ້ເສື້ອກາງເດີນີ້ມີຄວາມເໝາະສົມກັບເວລາຂອງອຸດສາຫະກຳເສື້ອຜ້າໄວ
-
FAQs
- ສຳຄັນແນວໃດທີ່ການເລືອກນ້ຳໜັກຂອງເດີນິມທີ່ຖືກຕ້ອງສຳລັບການຜະລິດ?
- ເຫດໃດຈຶ່ງສຳຄັນທີ່ຄວາມໜາແໜ້ນຂອງເຂັມເยັບໃນການຜະລິດເດີນິມ?
- ຄວາມແຕກຕ່າງລະຫວ່າງການເຍັບແບບ chain-stitch ແລະ lockstitch ໃນການຜະລິດເດີນິມແມ່ນຫຍັງ?
- ການກວດສອບຄຸນນະພາບໃດທີ່ຈຳເປັນສຳລັບເດີນິມທີ່ຂາຍສົ່ງ?
- ເປັນຫຍັງຈຶ່ງເລືອກຜ້າເດີນິມທີ່ໄດ້ຮັບການຊັນຟອຣີເຊີ (sanforized) ແທນທີ່ຈະເປັນຜ້າເດີນິມທີ່ໄດ້ຮັບການຫຼຸດລົງກ່ອນ (pre-shrunk)?