 EN
Optimal vikt för engrosmaterial i jeans vid produktion av snabbmode
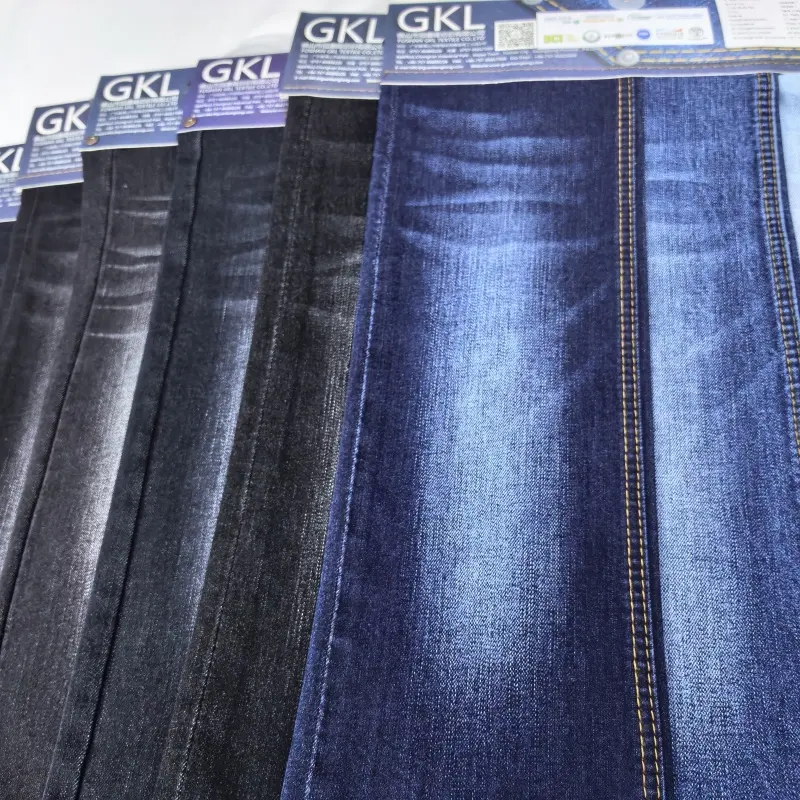
Vikten på engrosmaterial i jeans är en grundpelare för produktionseffektivitet: den påverkar allt från genomströmningen i skärningsavdelningen till marknadsattraktionen hos den färdiga klädprodukten. För snabbmodemärken är 9–11 oz intervallet det idealiska valet som balanserar fall, hållbarhet och monteringshastighet.
Varför jeansmaterial i vikten 9–11 oz ger den ideala balansen mellan fall, hållbarhet och hastighet
Denim i viktklassen 9–11 oz per kvadratyards — klassificerad som mellanvikt — ger kontrollerad mjukhet utan att offra struktur. Den faller flytande nog för samtida smala, koniska och förkortade siluetter, men behåller ändå tillräcklig kropp för att bibehålla skarpa sömnadar och tydliga fickkonturer. Dess draghållfasthet motstår rivning vid höghastighetsmaskinsyning och tål upprepad tvätt, vilket är vanligt i kollektioner med snabb leverans — vilket minskar fel under produktionen och retur efter försäljning. Avgörande är att denna vikt undviker den ”kartongartade” styvheten hos tyngre denimtyger, vilket annars bromsar operatörernas hantering, samtidigt som den är stabil nog för att förhindra lagerförskjutning på automatiserade utbreddare och skärmaskiner. Industriella låssöms- och kedjesömsmaskiner bibehåller konstant spänning, och minskad nålböjning minimerar hoppande stygn — vilket säkerställer linjehastigheten utan att påverka sömmens integritet. Resultatet är ett tyg som är konstruerat för hastighet: det flyter smidigt genom klipp-och-syoperationer samtidigt som det ger en klädesplagg med konkret kvalitet och marknadsredo taktil känsla.
Hur tygvikt (8–12 oz) stödjer snabba skär-och-sy-cykler utan att påverka utbytet negativt
Att utöka fokus till det bredare intervallet 8–12 oz avslöjar strategiska fördelar vad gäller skärkonsistens och materialutbyte. Vid den lägre änden (8–9 oz) bibehåller jeansduken sin dimensionsstabilitet på skärbordet – vilket undviker glidning och sträckning som förvränger mönster i extremt lätta tyger. Vid den övre änden (11–12 oz) skärs den fortfarande renligen med standardrakknivar eller CNC-system utan överdriven knivslitage, vilket eliminerar frekventa verktygsbyten som stör arbetsflödet. Vid syning stödjer detta intervall standardnålarna DP×5 eller DP×17 samt trådar i storlek No. 50–80 vid maximal maskinhastighet, med minimala problem med trådbrott eller hoppade stygn. Utbytesökningen är särskilt markant vid sanforiserat eller förkrympt tyg: återstående krympning ligger vanligtvis under 2 %, vilket gör att mönsterkonstruktörer kan använda smalare layoutbuffertzoner och minska tygförbrukningen per lag. Denna förutsägbarhet översätts direkt till fler defektfria paneler per rulle, lägre materialkostnad per klädesplagg samt en snabbare och mer pålitlig väg från skärbord till leverans – exakt vad snabba modeförsörjningskedjor kräver.
Konstruktionsstandarder som möjliggör högvolyms grossistproduktion av jeans
Optimal stytningsfrekvens: 8–10 stygn per tum för sömnstabilitet och effektivitet på monteringsbandet
Stytningsfrekvens är den avgörande faktorn som balanserar sömnstyrka och tillverkningshastighet. Branschdata visar att 8–10 stygn per tum (SPI) minskar trådbrott med 15 % under höghastighetsmontering jämfört med lägre frekvenser, samtidigt som sömnens draghållfasthet bibehålls mellan 35–40 N. Inom detta intervall hålls nålvärmen under 180 °C – vilket förhindrar smältning av syntettråd – och hoppsömmar ligger under 0,5 %, en gräns som är avgörande för partiproduktion. Operatörer uppnår 2 200–2 400 stygn per minut utan omarbete, och jeansens 3/1-vävstruktur reagerar optimalt: stygnlängden tränger in i kettgarnet utan att deformera det diagonala mönstret. Fabriker som standardiserar på 10 SPI rapporterar en minskning av reparationstid per klädsel med 12 % och en minskning av maskinstillestånd med 8 % – mätbara vinster som säkerställer att produktionen följer snabbmodets tidsramar.
Kedjosting kontra låsningsting: Välj rätt sömtyp för partihandelsbeställningar av jeans
Att välja rätt sömnadstyp är inte bara en teknisk fråga – den är också en operativ fråga. Kedjestygn (ISO 401) möjliggör hastigheter som överstiger 6 000 stygn/min och erbjuder 30–50 % töjning, vilket gör det idealiskt för sidosömmar, kanter och midjeband där rörelse och flexibilitet är avgörande. En lean-manufacturing-studie från 2022 visade att användning av kedjestygn för 80 % av sömmarna minskade den totala monteringstiden med 19 %. Lockstygn (ISO 301), å andra sidan, ger överlägsen sömnadshållfasthet (35–40 N) och styvhet – något som är avgörande för högbelastade områden som kors, ryggdel och fickförstärkning. Dess lägre trådförbrukning förbättrar även kostnadseffektiviteten. Den optimala strategin för grossistförsäljning av jeans är dubbelriktad: använd kedjestygn för icke-kritiska sömmar för att maximera hastighet och komfort, och spara lockstygn till strukturell förstärkning. Detta tillvägagångssätt säkerställer hållbarhet där det är viktigast, förenklar trådlagerhållningen och undviker kompromisser mellan produktionstakt och kvalitet.
Kvalitetskontrollstandarder för grossistförsäljning av jeans i snabbmodensupply chains
Tre avgörande kvalitetskontrolltester: jämnhet i garnet, justering av våren/kedjan och förstärkning av bakfickorna
I snabbmode, där ledtiden är förkortad och volymerna höga, förhindrar proaktiv kvalitetskontroll dyra fel längre ner i processen. Materialbrister orsakar 39,3 % av kundanspråken – vilket gör rigorös mottagningskontroll obligatorisk. Först, garnjämnhet : ojämn garntjocklek orsakar svaga ställen, streckning efter tvätt och oförutsägbar färgupptagning – allt vilket påverkar känseln och fallningen negativt. Mät viktsvariationen över rullen; avvikelser som överstiger 5 % signalerar prestandarisk. Andra, våren/kedjan justering : redan 2 % snedställning stör mönsterskärningen, minskar utbytet och utlöser kedjefel i högvolymsproduktion – därför måste en formell snedhetstest ingå i varje mottagningskontroll. Tredje, förstärkning av bakfickorna : denna högspänningszon kräver noggrann granskning. Verifiera stygnfrekvensen (8–10 stygn per tum) och styrkan i förstärkningsstygnen; en dragtest måste bekräfta motstånd mot minst 15 kg kraft. Att automatisera dessa kontroller minskar mänskliga fel – som står för 63,2 % av syfelen – avsevärt och integrerar kvalitet redan i den tidigaste produktionsfasen.
Slutbearbetnings- och inköpsstrategier som justerar grossistjeans med snabbmodens tidsramar
Förskrumpad vs. sanforiserad jeansduks: Prioritera konsekvent utbyte och förutsägbarhet vid tvätt
Sanforiserad jeansduksväv – behandlad genom kontrollerad kompressiv krympning – begränsar krympningen efter tvätt till under 1 %, jämfört med 3–5 % för obehandlad väv. Denna precision skyddar klädernas mått och utbyte vid stora partier för grossistförsäljning. För snabbmodemärken som kombinerar jeansduksväv med trenderbundna avslutningar – till exempel enzymtvätt, som föredras av 65 % av konsumenterna för sin mjuka känsel – är dimensionell stabilitet oumbärlig. En instabil grundväv leder till deformation, ojämna passform och högre återlämningsfrekvens. Även om ”förkrympt” jeans ofta antyder endast en grundläggande tvätt kan den fortfarande ha 2–3 % återstående krympning. Sanforisering, som en mekanisk standard, säkerställer enhetligt beteende meter för meter – vilket möjliggör exakt mönstergradering, minimalt vävförlust och färre omarbetningar på grund av passformproblem. Denna pålitlighet förkortar hela produktionsprocessen, från inköp till hyllan, och gör den till det avgörande valet för högvolymsprogram med snabb leverans av jeans.
Frågor som ofta ställs
Vad är vikten av att välja rätt tykvikt för produktionen av jeans?
Rätt tykvikt, till exempel inom intervallet 9–11 oz, säkerställer en balans mellan fall, hållbarhet och produktionseffektivitet. Det bidrar till att förbättra både klädernas livslängd och produktionshastigheten – något som är avgörande för snabbmodemärken.
Varför är styttäthet viktig i produktionen av jeans?
Styttäthet, idealiskt 8–10 stygn per tum (SPI), säkerställer optimal sömnstyrka samtidigt som hög tillverkningshastighet bibehålls. Det minskar trådbrott och maskinstillestånd, vilket resulterar i snabbare och effektivare produktionscykler.
Vad är skillnaderna mellan kedjestygn och låsstygn i produktionen av jeans?
Kedjestygn erbjuder hög hastighet och flexibilitet och är lämpligt för icke-kritiska sömmar, till exempel kanter och midjeband. Låsstygn ger överlägsen styrka och hållbarhet och är idealiskt för högbelastade områden, till exempel korsstygn och fickförstärkningar.
Vilka kvalitetskontrolltester är nödvändiga för grossistförsäljning av jeans?
Viktiga kvalitetskontroller inkluderar jämnhet i garnet för att förhindra svaga ställen, justering av kjol- och inslagstrådarna för att undvika mönsterförvrängningar samt förstärkning av bakfickorna för att säkerställa hållbarhet.
Varför välja sanforiserad denim istället för förkrympt denim?
Sanforiserad denim erbjuder bättre dimensionsstabilitet med mindre än 1 % krympning, vilket säkerställer konsekvent passform på kläderna, minskar tygväst och förkortar produktionstiderna jämfört med förkrympt tyg.
Innehållsförteckning
- Optimal vikt för engrosmaterial i jeans vid produktion av snabbmode
- Konstruktionsstandarder som möjliggör högvolyms grossistproduktion av jeans
- Kvalitetskontrollstandarder för grossistförsäljning av jeans i snabbmodensupply chains
- Slutbearbetnings- och inköpsstrategier som justerar grossistjeans med snabbmodens tidsramar
-
Frågor som ofta ställs
- Vad är vikten av att välja rätt tykvikt för produktionen av jeans?
- Varför är styttäthet viktig i produktionen av jeans?
- Vad är skillnaderna mellan kedjestygn och låsstygn i produktionen av jeans?
- Vilka kvalitetskontrolltester är nödvändiga för grossistförsäljning av jeans?
- Varför välja sanforiserad denim istället för förkrympt denim?