 EN
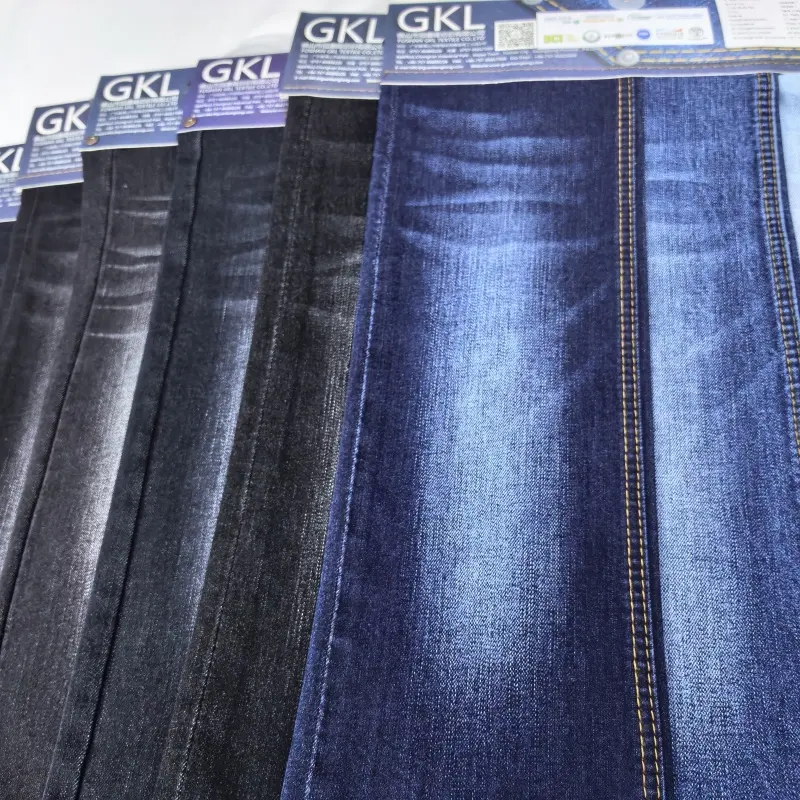
Hızlı Moda Üretimi İçin Optimal Toptan Denim Kumaş Ağırlığı
Toptan denim’in ağırlığı, üretim verimliliğinin temel taşlarından biridir: kesim atölyesindeki iş akışından son giysi ürününün pazar çekiciliğine kadar her şeyi şekillendirir. Hızlı moda markaları için 9–11 ons aralığı, drape (akışkanlık), dayanıklılık ve montaj hızı arasında mükemmel denge sağlayan altın noktadır.
Neden 9–11 ons Denim, Drape (Akışkanlık), Dayanıklılık ve Hız Arasında İdeal Dengenin Anahtarıdır
9–11 ons/yard kare aralığında denim — orta ağırlık olarak sınıflandırılır — yapıyı feda etmeden kontrollü yumuşaklık sağlar. Günümüzün dar, daralan ve kısaltılmış siluetlerine uygun akışkan bir drape sahiptir; ancak keskin dikiş hatları ve cep tanımları için yeterli gövdeyi korur. Kopma mukavemeti, yüksek hızda dikim sırasında yırtılmaya direnç gösterir ve hızlı üretim koleksiyonlarında yaygın olan tekrarlanan yıkama döngülerine dayanır — bu da süreç içi hataları ve satış sonrası iadeleri azaltır. Önemli bir nokta: Bu ağırlık, operatörlerin işleyişini yavaşlatan daha ağır denimlerin ‘karton’ gibi sertliğini önler; aynı zamanda otomatik yayıcı ve kesicilerde kat kaymalarını önlemek için yeterince kararlıdır. Endüstriyel kilitleme dikiş ve zincir dikiş makineleri tutarlı gerilimi korur; azaltılmış iğne sapması ise atlanan dikişleri en aza indirir — böylece dikim hattı hızları korunurken dikiş bütünlüğü de sağlanır. Sonuç olarak, bu kumaş hız için tasarlanmıştır: Kesim-dikim işlemlerinde sorunsuz ilerlerken, elle tutulabilir kalite ve pazar ready dokunuşu sunan bir giysi oluşturur.
Kumaş Sayısı (8–12 ons) Nasıl Hızlı Kesim ve Dikiş Döngülerini, Verimi Azaltmadan Destekler
Daha geniş 8–12 ons aralığına odaklanmak, kesim tutarlılığı ve malzeme verimi açısından stratejik avantajları ortaya çıkarır. Daha düşük uçta (8–9 ons), kot kumaşı kesim masasında boyutsal olarak kararlı kalır — son derece hafif kumaşlarda desenleri bozan kayma ve gerilme sorunlarından kaçınır. Daha üst uçta (11–12 ons), standart düz bıçak veya CNC sistemleriyle temiz bir şekilde kesilebilir; aşırı bıçak aşınması yaşanmadığından, üretim akışını kesen sık araç değişikliklerine gerek kalmaz. Dikiş işlemi sırasında bu ağırlık aralığı, maksimum makine hızlarında standart DP×5 veya DP×17 iğneleri ile No. 50–80 ipliklerin kullanılmasını destekler; iplik kopması veya atlanmış dikiş gibi sorunlar en aza indirilir. Verim artışı özellikle sanforize edilmiş veya önceden büzülmüş kumaşlarda daha belirgindir: kalan büzülme genellikle %2’nin altında kalır; bu da desen mühendislerinin daha sıkı yerleşim payları kullanmasına ve her katmanda kumaş israfını azaltmasına olanak tanır. Bu tahmin edilebilirlik, rulodan alınan kusursuz panel sayısını artırır, parça başına malzeme maliyetini düşürür ve kesim masasından sevkiyata kadar daha hızlı, daha güvenilir bir süreç sağlar — tam da hızlı modası tedarik zincirlerinin ihtiyaç duyduğu şey budur.
Yüksek Hacimli Toptan Denim Üretimini Sağlayan İnşaat Standartları
Dikiş Yoğunluğu İçin İdeal Aralık: Dikiş Sağlamlığı ve Montaj Hattı Verimliliği İçin 8–10 DPI
Dikiş yoğunluğu, dikiş dayanıklılığı ile üretim hızı arasında denge sağlayan kritik faktördür. Sektör verileri göstermektedir ki 8–10 dikiş/inç (DPI) daha düşük yoğunluklara kıyasla yüksek hızlı montaj sırasında iplik kopmasını %15 azaltırken, dikiş çekme dayanımını 35–40 N aralığında korur. Bu aralıkta iğne sıcaklığı 180 °C’nin altında kalır — sentetik ipliklerin erimesini önler — ve atlama dikiş oranı %0,5’in altında kalır; bu oran toplu siparişler için zorunludur. Operatörler, yeniden işlenmeye gerek kalmadan dakikada 2.200–2.400 dikiş gerçekleştirir ve keten kumaşın 3/1 eğimli dokusu bu yoğunluğa en iyi şekilde yanıt verir: dikiş uzunluğu çatlamadan çözgüyü deler ve diyagonal deseni bozmaz. Fabrikaların 10 DPI’ye standartlaşması, parça başına tamir süresinde %12 ve makine durma süresinde %8 azalma sağlar — bu ölçülebilir kazanımlar, üretimi hızlı moda takvimleriyle uyumlu tutar.
Zincir Dikişi ile Kilitleme Dikişi: Toplu Toptan Denim Siparişleri İçin Doğru Dikiş Türünü Seçmek
Doğru dikiş türünü seçmek sadece teknik bir konu değil — aynı zamanda operasyonel bir karar. Zincir dikişi (ISO 401), dakikada 6.000’den fazla dikiş hızına ulaşmasını ve %30–50 uzama sağlamasını sağlar; bu nedenle hareket ve esneklik gerektiren yan dikişler, etek uçları ve bel bandı gibi uygulamalar için idealdir. 2022 yılında yapılan bir lean üretim çalışması, dikişlerin %80’inde zincir dikişi kullanılmasının toplam montaj süresini %19 oranında kısalttığını göstermiştir. Öte yandan kilitleme dikişi (ISO 301), kalkan bölgesi, arka yükseliş ve cep güçlendirme gibi yüksek gerilim alanlarında kritik öneme sahip olan üstün dikiş mukavemetini (35–40 N) ve rijitliği sağlar. Daha düşük iplik tüketimiyle aynı zamanda maliyet verimliliğini de artırır. Toptan denim üretimi için en uygun strateji ikili bir yaklaşımdır: Hız ve konforu maksimize etmek amacıyla kritik olmayan dikişlerde zincir dikişi kullanılırken, yapısal güçlendirme için kilitleme dikişi ayrılmıştır. Bu yaklaşım, dayanıklılığı en çok önemli olduğu yerlerde korur, iplik stok yönetimini basitleştirir ve üretim hacmi ile kalite arasında ödün verilmesini ortadan kaldırır.
Hızlı Moda Tedarik Zincirlerinde Toptan Denim İçin Kalite Kontrol Kriterleri
Üç Temel Kalite Kontrol Kontrolü: İplik Düzenliliği, Çözgü/Atkı Hizalama ve Arka Cep Takviyesi
Hızlı moda sektöründe, teslim süreleri kısaltılmış ve hacimler yüksek olduğundan, proaktif kalite kontrol maliyetli aşağı akış hatalarını önler. Malzeme kusurları müşteri şikayetlerinin %39,3’ünü oluşturur — bu nedenle titiz gelen malzeme denetimi zorunludur. İlk olarak, iplik düzenliliği : tutarsız iplik kalınlığı, zayıf noktalar, yıkamadan sonra çizgilenme ve boyanın tahmin edilemez şekilde alınması gibi sorunlara neden olur; hepsi de dokunuş hissini ve dökülmeyi olumsuz etkiler. Rulo boyunca ağırlık değişimi ölçülür; %5’ten fazla sapma performans riskini gösterir. İkinci olarak, çözgü/atkı hizalama : %2’lik bile olsa eğim, desen kesimini bozar, verimi düşürür ve yüksek hacimli üretimlerde zincirleme hatalara yol açar — bu yüzden resmi bir eğim testi her gelen malzeme denetiminin ayrılmaz bir parçası olmalıdır. Üçüncü olarak, arka cep takviyesi bu yüksek gerilimli bölge, dikkatli inceleme gerektirir. Dikiş yoğunluğunu (8–10 SPI) ve bartack dayanıklılığını doğrulayın; bir çekme testi, en az 15 kg kuvvete karşı direnç göstermesini onaylamalıdır. Bu kontrollerin otomasyonu, insan hatasını önemli ölçüde azaltır — bu hata, dikim hatalarının %63,2’sinden sorumludur — ve kaliteyi üretim sürecinin en erken aşamasına yerleştirir.
Toptan satış için kot ürünlerini hızlı moda takvimleriyle uyumlu hale getiren bitirme ve tedarik stratejileri
Önçeğirtilmiş vs. Sanforize Edilmiş Kot: Tutarlı verim ve yıkama tahmin edilebilirliğini önceliklendirme
Sanforize edilmiş kot bez — kontrollü sıkıştırma ile daraltma işleminden geçirilmiştir — yıkamadan sonraki daralmayı %1’in altına düşürür; işlenmemiş kumaşta bu oran %3–%5 arasındadır. Bu hassasiyet, büyük toptan siparişlerde giysinin boyutlarını ve verimliliğini korur. Trend odaklı işlemlerle (örneğin, tüketicilerin %65’i tarafından yumuşak dokusu nedeniyle tercih edilen enzim yıkamaları) birlikte kullanılan kot bez için boyutsal kararlılık vazgeçilmezdir. Kararsız temel kumaş, şekil bozulmasına, ölçü tutmama sorunlarına ve daha yüksek iade oranlarına yol açar. ‘Ön daraltılmış’ kot bez genellikle yalnızca temel bir yıkama işlemi içerdiğini ima eder; ancak yine de %2–%3 arası kalıntı daralma oranına sahip olabilir. Sanforizasyon, mekanik bir standart olarak, her metre kumaşın aynı şekilde davranmasını sağlar — bu da kesim şablonlarının çok hassas ayarlanmasını, kumaş israfının azaltılmasını ve ölçüye bağlı yeniden işlemenin azaltılmasını mümkün kılar. Bu güvenilirlik, tedarikten raflara kadar tüm üretim sürecini hızlandırır ve yüksek hacimli, hızlı dönüş süreli kot programları için kesin tercih haline gelir.
SSS
Üretim için doğru kot ağırlığının seçilmesinin önemi nedir?
Doğru kot ağırlığı — örneğin 9–11 ons aralığı — drape (akışkanlık), dayanıklılık ve üretim verimliliği arasında denge sağlar. Bu, hem giysinin ömrünü hem de üretim hızını artırır; bu da hızlı modaya odaklı markalar için kritik bir faktördür.
Kot üretimi sırasında dikiş yoğunluğunun önemi nedir?
Dikiş yoğunluğu — ideal olarak 8–10 SPI (dikiş başına inç) — yüksek üretim hızlarını korurken aynı zamanda optimal dikiş mukavemeti sağlar. Bu, iplik kopmalarını ve makine duruş sürelerini azaltarak daha hızlı ve daha verimli üretim döngüleri sağlar.
Kot üretimi sırasında zincir dikişi ile kilitleme dikişi arasındaki farklar nelerdir?
Zincir dikişi, yüksek hız ve esneklik sunar; bu nedenle bel kayışı ve etek kenarı gibi kritik olmayan dikişler için uygundur. Kilitleme dikişi ise üstün mukavemet ve dayanıklılık sağlar; bu yüzden kalça dikişleri ve cep takviyeleri gibi yüksek gerilim alanları için idealdir.
Toptan satış kot ürünlerinde temel kalite kontrol kontrolleri nelerdir?
Ana kalite kontrol kontrolleri arasında, zayıf noktaları önlemek için iplik düzgünlüğü, desen bozulmalarını engellemek için çözgü/atkı hizalama ve dayanıklılığı sağlamak için arka cephe takviyesi yer alır.
Neden sanforize edilmiş kotu, önceden büzülmüş kota tercih etmelisiniz?
Sanforize edilmiş kot, %1'den az büzülme ile daha iyi boyutsal kararlılık sunar; bu da tutarlı giysi oturumu sağlar, kumaş israfını azaltır ve önceden büzülmüş kumaşa kıyasla üretim sürelerini hızlandırır.
İçindekiler Tablosu
- Hızlı Moda Üretimi İçin Optimal Toptan Denim Kumaş Ağırlığı
- Yüksek Hacimli Toptan Denim Üretimini Sağlayan İnşaat Standartları
- Hızlı Moda Tedarik Zincirlerinde Toptan Denim İçin Kalite Kontrol Kriterleri
- Toptan satış için kot ürünlerini hızlı moda takvimleriyle uyumlu hale getiren bitirme ve tedarik stratejileri
-
SSS
- Üretim için doğru kot ağırlığının seçilmesinin önemi nedir?
- Kot üretimi sırasında dikiş yoğunluğunun önemi nedir?
- Kot üretimi sırasında zincir dikişi ile kilitleme dikişi arasındaki farklar nelerdir?
- Toptan satış kot ürünlerinde temel kalite kontrol kontrolleri nelerdir?
- Neden sanforize edilmiş kotu, önceden büzülmüş kota tercih etmelisiniz?